焊炬选购与使用全指南:从工作原理到行业应用,读懂工业焊割的核心工具
在钢铁冶炼、船舶修造、石油化工、汽车零部件、制冷暖通、机械加工等制造领域,焊炬是一种看似普通却极其关键的作业工具。它决定了火焰的温度、形态与稳定性,也直接影响焊接质量、切割效率乃至操作安全。对于采购人员、车间主管和一线焊工来说,弄清焊炬的结构原理、规格型号、适用燃气与选型逻辑,是提高生产效率和降低耗材成本的前提。本文由欧炬焊割设备(eu-torch.com)技术团队整理,系统梳理焊炬的原理、分类、选型、价格影响因素、使用维护与安全规范,帮助你建立完整的认知框架。
一、焊炬是什么?核心结构与工作原理
焊炬,又称焊接炬、焊枪(在气焊领域中"焊炬"是更规范的称呼),是一种将可燃气体与助燃气体(通常为氧气)按比例混合、在焊嘴处点燃并形成稳定焊接火焰的手持或机装工具。它的本质是一套精密的"气体配比与燃烧控制系统"。
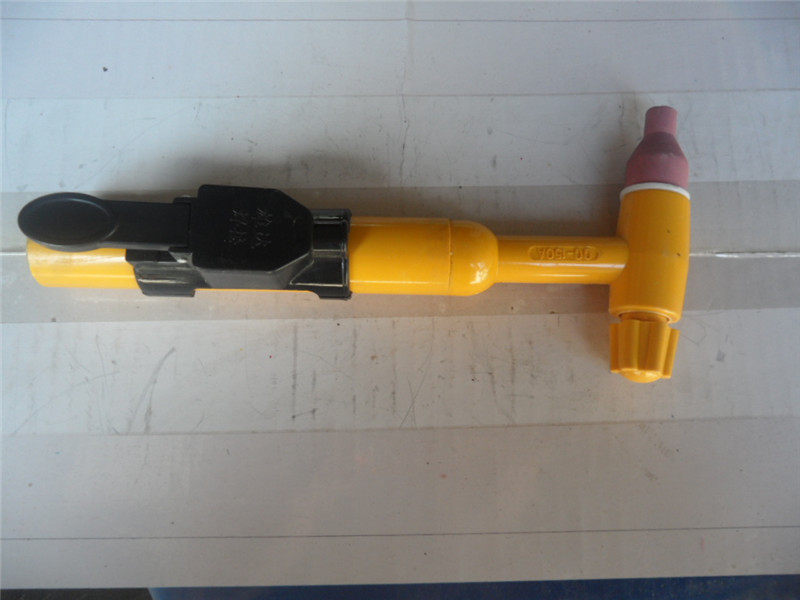
1. 主要结构部件
- 炬体(手柄主体):多为黄铜或铜合金锻造/压铸成型,内部加工有氧气通道与燃气通道。
- 氧气调节阀与燃气调节阀:分别控制两种气体的流量,是调节火焰性质的关键。
- 喷射器(射吸管):射吸式焊炬的核心,利用氧气高速射流形成的负压吸入燃气。
- 混合管(混合室):让氧气与燃气充分混合,混合均匀度直接决定火焰稳定性。
- 焊嘴(焊咀):决定火焰形状与功率,是可更换的易损件,按孔径分为多个号码。
- 气路接头:与氧气软管、燃气软管连接,通常采用不同规格螺纹以防接错。
2. 工作流程
氧气从氧气阀进入后高速通过喷射器,在喷射器周围形成局部负压区,将燃气从燃气阀方向吸入,两者在混合管内完成混合,再由焊嘴喷出燃烧。通过调节两路阀门,可以得到中性焰、氧化焰或碳化焰三种不同性质的火焰,分别适用于不同材料的焊接、加热与钎焊。
二、焊炬的主要分类方式
1. 按混合方式分类
- 射吸式焊炬:最常见,燃气靠氧气射流负压吸入。可使用低压乙炔,通用性强,型号常以 H01 开头,如 H01-6、H01-12、H01-20、H01-40,数字对应可焊接低碳钢的最大厚度(毫米)。
- 等压式焊炬:氧气与燃气压力接近,各自独立进入混合室。供气压力稳定、火焰功率大,适合中厚板与大功率连续作业,常见型号以 H02 开头。
- 机用焊炬:安装在自动焊接机、仿形切割机或机器人末端,强调重复精度和长时连续工作能力。
2. 按使用燃气分类
- 乙炔焊炬:火焰温度最高(中性焰约3100℃以上),是最传统、应用最广的类型。
- 丙烷焊炬 / 液化石油气焊炬:成本更低、更安全、储运方便,火焰温度略低于乙炔,但热值高、加热面积大,适合钎焊、烘烤、除锈、除漆及大工件预热。
- 天然气焊炬、氢气焊炬、焦炉煤气焊炬:多见于有稳定管道气源的大型工厂,如冶金、玻璃、陶瓷、建材行业。
3. 按用途分类
- 焊接用:常规焊炬、微型焊炬(珠宝、仪表、制冷管路)。
- 加热用:燃气燃烧器、工业火炬、大功率喷火枪,用于预热、烘烤、熔炼辅助。
- 切割用:严格来说属于割炬(如 G01-30、G01-100、G01-300),与焊炬在结构上相似,但增加切割氧通道。
- 特种用:水下焊炬、多焰焊炬、排焰焊炬等。
三、焊炬与割炬的区别,别再用错工具
很多人把焊炬和割炬混为一谈。两者外形接近,但设计目标不同:
- 通道数量:焊炬一般只有氧、燃两路;割炬在此基础上增加一路高压切割氧。
- 焊嘴结构:割炬的割嘴中心有一个独立的切割氧孔,周围是环形预热火焰孔。
- 功率与风线:割炬强调切割氧风线的挺直度与长度,焊炬强调火焰的柔和度与集中度。
- 使用场景:焊炬用于熔焊、钎焊、预热、加热;割炬用于切割碳钢及部分低合金钢。
气焊设备通常是成套供应,一套完整的配置包括焊炬本体、焊嘴若干、氧气减压器、燃气减压器、回火防止器、软管、点火器以及各类焊割配件。其中点火器虽是小件,却直接影响作业效率与安全,选择正规的点火器厂家产品,可显著降低点火失败和漏气风险。
四、焊炬型号与参数怎么读
以常见的射吸式焊炬为例,型号一般由字母与数字组成:
- H:代表焊炬(割炬为 G)。
- 01 / 02:代表射吸式 / 等压式。
- 数字后缀:代表可焊接低碳钢的最大厚度,如 H01-12 表示最大焊接厚度约12mm。
- 焊嘴号:1号至5号甚至更大号码,号码越大孔径越大、火焰功率越高,对应更厚的工件。
选型时需同时考虑三个维度:工件厚度、母材材质、供气条件。例如薄板钣金、制冷铜管、仪表管路适合小型焊炬配小号焊嘴;而钢结构、船舶分段、重型机械的厚板预热与焊接,则更适合等压式大功率焊炬或工业火炬。若气源为丙烷或天然气,应选用专门设计的燃气喷嘴,不能直接套用乙炔焊嘴,否则会出现火焰不稳、脱火、燃烧不充分等问题。
五、焊炬在各制造行业的典型应用
- 钢铁与金属制品:钢结构焊接、铸件补焊、轧辊预热、五金件钎焊。
- 船舶与轨道交通:船体分段装配、管道预制、焊接前预热与后热。
- 石油化工与压力容器:管道安装、储罐附件焊接、换热器铜管钎焊。
- 汽车与汽车零部件:车身钣金修复、排气系统焊接、空调管路钎焊。
- 制冷与暖通空调:铜管连接、压缩机管路钎焊,多使用微型焊炬与丙烷焊炬。
- 锅炉、泵阀、通用设备:壳体焊接、密封面堆焊、轴承加热拆装。
- 食品、制药、饮料与酒类设备:不锈钢卫生级管道的焊接与局部加热,对火焰洁净度要求较高,宜采用中性焰或微氧化焰,避免碳化焰造成渗碳污染。
- 纺织、印染、造纸、包装机械:滚筒、辊轴、传动部件的焊接修复与热装配。
- 建材、玻璃、陶瓷、耐火材料:窑炉烘烤、模具预热,常用燃气燃烧器与工业火炬。
- 电力、电气与电子:母线焊接、接地网放热焊接辅助加热、线缆端头处理。
- 矿山机械、工程机械、农机:斗齿、铲刃、耐磨件堆焊与现场抢修。
可以看到,焊炬并不是某一个行业的专属工具,而是横跨重工业与轻工业的通用装备。这也意味着焊炬的规格体系必须足够丰富,才能覆盖从小型精密作业到重型结构施工的全部需求。
六、影响焊炬价格的主要因素
焊炬价格从几十元到数百元甚至上千元不等,差异主要来自以下几个方面:
- 材质与工艺:优质黄铜锻造炬体、精密加工的气道与阀座,密封性和耐用度明显优于普通铸件,成本自然更高。
- 规格与功率:大规格、大厚度焊炬用料更多,价格随之上浮。
- 类型差异:等压式、机用焊炬的结构更复杂,价格通常高于普通射吸式焊炬。
- 配件配置:是否成套供货、附带几个焊嘴、是否配回火防止器与减压器,都会影响整体报价。
- 品牌与质控:经过压力试验、气密性检测、火焰稳定性测试的产品,故障率更低,长期使用成本反而更省。
- 采购数量与定制需求:批量采购、OEM定制、特殊接口与非标长度需求,都会形成不同的价格区间。
选购时不应只横向比较单价,更要计算"每米焊缝成本"或"每小时作业成本":一支密封不良、火焰不稳的廉价焊炬,带来的返工、气体浪费和停机时间,往往远超采购差价。
七、焊炬的正确使用方法
- 作业前检查:确认软管无老化开裂、接头无漏气、阀门转动灵活、焊嘴无堵塞与变形。
- 正确连接:氧气与燃气软管颜色区分明确,接头螺纹不同,严禁混接;在燃气侧安装回火防止器。
- 规范点火:先微开氧气阀,再开燃气阀,使用专用点火器点火,严禁用打火机凑近焊嘴或对着他人点火。
- 调节火焰:先调燃气至火焰成形,再调氧气至焰心清晰、轮廓分明,根据工艺选择中性焰、氧化焰或碳化焰。
- 作业姿势:焊嘴与工件保持适当角度与距离,避免过热回烧,避免焊嘴接触熔池。
- 熄火顺序:先关燃气阀,再关氧气阀,最后关闭气瓶总阀并排空余气。
八、常见故障与维护保养
- 火焰发飘、脱火:多为燃气压力过高或焊嘴孔径不匹配,检查阀门开度与燃气种类。
- 火焰无力、射吸不足:喷射器堵塞或混合管积碳,需拆下清洗。
- 回火:多由焊嘴过热、堵塞或气压失衡引起,应立即关闭燃气阀,检查回火防止器状态。
- 阀门漏气:密封件老化,应及时更换,不可用缠绕生料带等临时手段勉强使用。
- 日常保养:作业后清理焊嘴积碳,定期用专用通针疏通,避免摔碰炬体,长期停用时应排空内部气体并干燥存放。
九、如何选择靠谱的焊炬厂家
焊割设备属于典型的"用得住才是好"的品类,选厂家建议从以下角度评估:
- 产品线完整度:能否同时提供焊炬、割炬、燃气燃烧器、丙烷喷火枪、工业火炬及各类焊割配件,一站式配套可降低采购与售后成本。
- 制造与检测能力:是否具备加工定制能力、气密性检测与压力测试流程,是否可按图纸或样品开发非标产品。
- 工艺一致性:批次之间的火焰表现是否稳定,直接影响焊工的操作手感与成品合格率。
- 技术支持:能否根据工件厚度、母材与气源条件给出选型建议,而不是简单报型号报价。
欧炬焊割设备长期专注于焊炬、割炬及气体燃烧器具的研发与制造,产品覆盖射吸式与等压式焊炬、各类焊嘴割嘴、燃气燃烧器、丙烷喷火枪、工业火炬与配套点火器,可满足钢铁、船舶、石化、制冷、食品机械、制药设备等不同行业的焊接、切割与加热需求,并支持批量供货与定制加工。想了解具体型号参数与焊炬价格,可访问官方网站 eu-torch.com 获取详细资料。
十、关于焊炬的常见问题
Q1:乙炔焊炬能直接改用丙烷吗?
不建议直接替换。丙烷与乙炔的燃烧特性不同,需要匹配专用的丙烷焊嘴或燃气喷嘴,并调整氧气与燃气压力,否则会出现火焰不稳定、热效率下降的问题。
Q2:焊炬型号数字越大越好吗?
不是。型号数字代表最大可焊厚度。小工件用大焊炬容易烧穿、变形,大工件用小焊炬则效率低下、加热不足。匹配才是关键。
Q3:焊炬和割炬可以互相替代吗?
不能。焊炬没有独立的切割氧通道,无法形成切割风线;割炬用于焊接则火焰过于集中、功率过大,容易造成缺陷。
Q4:如何延长焊炬使用寿命?
保持气源清洁、避免超压使用、及时清理焊嘴积碳、定期更换密封件、不摔不磕,是延长寿命最有效的四条经验。
结语
焊炬虽小,却连接着气体、火焰、工艺与安全。理解它的工作原理与分类逻辑,掌握型号读法与选型方法,建立规范的操作与维护习惯,才能在钢铁、船舶、石化、汽车、制冷、食品机械乃至建材、电力等众多制造场景中稳定输出高质量的焊缝与加热效果。无论是单支采购还是整线配套,选择一家具备完整产品体系与质量控制能力的焊割设备厂家,都是让生产更省心的一步。