焊炬全解析:从工作原理、选型参数到维护保养的实用指南
在金属加工车间里,火焰的温度和形态往往决定了一道焊缝的成败。而掌控这把火的核心工具,就是焊炬。无论是船舶分段拼装、空调铜管钎焊,还是钢结构现场修补,一把性能稳定的焊炬能让焊工少走很多弯路。本文从实际使用角度出发,系统梳理焊炬的分类、结构、选型、操作与维护,帮助采购人员和一线焊工把工具选对、用好。
焊炬是什么?它在焊接工艺中承担什么角色
焊炬,也叫气焊炬、焊枪,是气焊与钎焊工艺中用来混合可燃气体和助燃气体(通常为氧气)、形成稳定火焰并加热工件的工具。它的本质是一个精密的气体混合与喷射装置:可燃气体与氧气在焊炬内部按比例混合,经焊嘴喷出后燃烧,产生温度可达 3000℃ 以上的火焰,用于熔化母材与焊丝,或对钎料进行加热使其铺展。
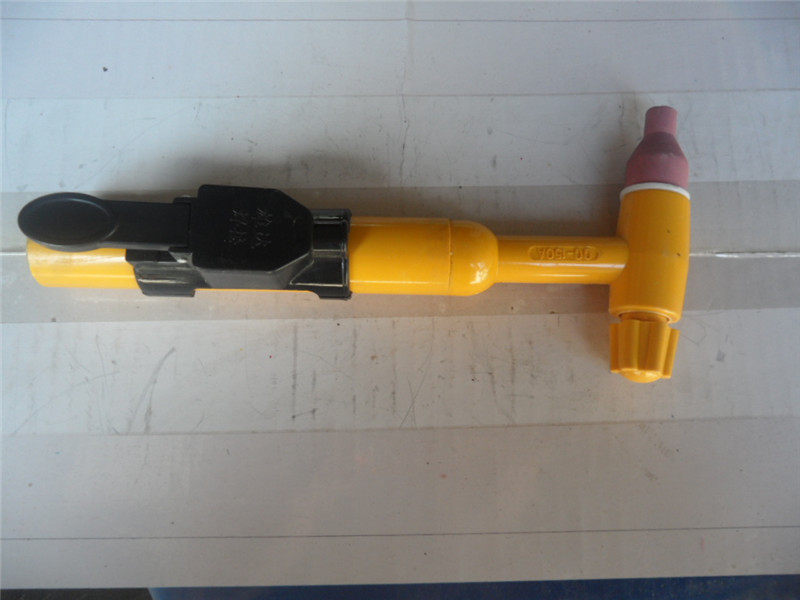
与电焊机相比,气焊设备的结构看起来简单,但对气密性、气流稳定性和混合比例的要求极其严格。一把焊炬如果密封件老化、阀门回程不准,轻则火焰飘忽、焊缝成型差,重则出现回火甚至爆鸣,所以行业内常说"焊炬是焊工的命门",并不是夸张。
焊炬的主要类型与工作原理
按气体混合方式划分,市面上常见的焊炬主要有两大类:
- 射吸式焊炬:依靠高压氧气从喷嘴高速射出,在混合室周围形成负压,把低压可燃气体吸入并与氧气混合。这类焊炬对可燃气体压力要求低,乙炔、丙烷、液化石油气都能适配,是通用性最强的一类,广泛用于维修、安装和小批量生产。缺点是当氧气压力波动较大时,混合比会随之变化。
- 等压式焊炬:氧气与可燃气体的压力基本相当,两者在混合室中按比例汇合。它的火焰稳定性更好,混合比受压力波动影响小,适合气体供应稳定的车间、自动化程度较高的作业场合。
按用途还可以细分为焊接用焊炬、加热用焊炬、钎焊用多头焊炬等。在一些需要大面积预热的场合,还会用到火焰加热器;如果只是需要快速引燃火焰,通常搭配专用点火器使用,这也是不少五金采购在同一家点火器厂家处配齐焊炬与点火器的原因。
一把焊炬由哪些部件构成
以常见的射吸式焊炬为例,其结构大致包含以下部分:
- 主体(手柄):内部设有气体通道和射吸结构,是整把焊炬的骨架。
- 氧气阀与可燃气体阀:分别调节两种气体的流量,阀杆与密封件的精度直接影响火焰调节的细腻程度。
- 混合室与射吸管:决定两种气体能否充分、均匀混合的关键结构。
- 焊嘴(焊咀):决定火焰形状与孔径大小,按号数区分,是可更换的易损件。
- 软管接头与螺母:连接氧气和可燃气体软管,螺纹规格与气密性是安全的第一道关口,属于典型的焊割配件。
这些部件的加工精度决定了焊炬的层次。混合室的内孔粗糙度、焊嘴孔径的一致性、阀门的密封面处理,都是需要设备与工艺双重保障的地方,也是专业厂家和普通作坊产品的分水岭。
燃气选择:乙炔、丙烷与天然气的差异
焊炬本身并不燃烧,燃烧的是你接上去的那路气体。不同的燃气,火焰特性和适用场景差别明显:
- 乙炔:火焰温度最高,氧乙炔焰可超过 3100℃,适合碳钢、低合金钢的焊接与切割,是传统气焊的首选。但乙炔化学性质活泼,储存与管路安全要求高。
- 丙烷(液化石油气):成本低于乙炔,安全性相对更好,火焰温度约 2500℃ 上下,加热均匀,适合钎焊、铜管焊接、预热除锈以及各类喷火加热作业。配合丙烷喷火枪使用,在暖通、制冷、管道安装中非常常见。
- 天然气:温度更低、更易获取,多用于加热与烘烤类工艺。
需要注意的是,不同燃气对应的焊嘴孔径与压力参数并不相同。用丙烷替代乙炔时,若仍沿用原有焊嘴和压力设置,很容易出现火焰无力、加热慢、甚至回火的情况。选购时把气源类型明确告知供应商,才能配到合适的焊炬与焊嘴组合。
焊炬选型:焊嘴号数与板厚的对应关系
很多新手采购最先问的是"焊炬价格多少",但真正决定使用效果的其实是型号匹配。焊炬的规格通常以焊嘴号数表示,号数越大,孔径越大,火焰功率越强,能处理的板厚也越大。大致规律如下:
- 1—2 号焊嘴:适合 0.5—2mm 薄板、薄壁管,常见于家电、仪表、制冷管路钎焊。
- 3—4 号焊嘴:适合 2—6mm 中厚板,是通用性最强的规格区间。
- 5—7 号焊嘴:适合 6—15mm 厚板及较大尺寸工件,多用于结构件、船舶与重型机械维修。
- 更大的加热型焊嘴或专用火焰加热器:用于大面积预热、校直、除漆等作业。
除焊嘴号数外,还要关注焊炬的氧气工作压力、气体流量范围以及接头螺纹制式。管道系统、气瓶减压器的规格不匹配,是所有现场麻烦里最常见、也最容易提前避免的一类。
焊炬和割炬有什么区别
这是采购清单上经常被混为一谈的两个词。简单来说:
- 焊炬以加热与熔化为主,火焰形态偏柔和,追求焊道成型质量;
- 割炬在预热火焰之外增加了一路高压切割氧,用来把加热至燃点的金属吹走,实现切断,追求切割速度和断面平整度。
两者在外形上可能相似,但内部气路设计和压力承受能力完全不同,不能互相替代使用。对于同时存在焊接与切割需求的车间,把焊炬、割炬、焊割配件按同一套气源标准配置,能让管路与减压器统一,后期维护也省心。
焊炬的正确操作与安全要点
气焊作业属于明火高温作业,规范操作是底线:
- 作业前检查软管、接头、阀门有无泄漏,可用肥皂水检漏,严禁用明火试漏。
- 点火时先微开氧气、再开可燃气体,用专用点火器引燃,不要用打火机凑近焊嘴。
- 熄火时先关可燃气体阀,再关氧气阀,顺序颠倒容易造成回火。
- 调整火焰时从碳化焰向中性焰过渡,中性焰是大多数钢材焊接的基准火焰。
- 发生回火时立即关闭可燃气体阀,再关氧气阀,待焊炬冷却后检查射吸管与混合室。
- 作业完毕关闭气瓶总阀,排空软管内余气,将焊炬挂放在干燥、无油污的位置。
常见故障与日常维护
焊炬的寿命很大程度上取决于日常维护。常见问题与处理思路包括:
- 火焰忽大忽小:多为阀门密封件磨损或喷嘴积碳,可拆解清洗并更换密封件。
- 射吸能力下降:射吸管或混合室被杂质堵塞,用专用通针清理,切忌用硬物扩孔。
- 焊嘴过热挂渣:飞溅物附着在焊嘴口,影响火焰形态,冷却后用锉刀或专用工具清除。
- 接头处漏气:检查螺纹是否损伤、密封垫是否老化,及时更换焊割配件。
建议建立易损件更换台账,焊嘴、密封圈、软管接头这些消耗品按周期更换,比出现事故后返工划算得多。
焊炬在制造业中的典型应用场景
气焊与火焰加热的适用范围远超很多人的印象,几乎覆盖了制造业的多个门类:
- 金属制品与五金结构件:钢架、护栏、货架、门窗的现场焊接与校正。
- 汽车与新能源汽车:车身钣金修复、线束端子钎焊、电池模组连接片加热。
- 制冷与暖通空调:铜管钎焊是丙烷焊炬最典型的应用之一。
- 船舶与轨道交通:分段拼装前的预热、局部焊接与矫形。
- 石油化工与管道工程:管件预热、法兰加热、现场安装焊接。
- 机械制造与模具:局部淬火加热、模具修补、轴类零件热装。
- 此外,在食品加工设备、制药机械、造纸与包装机械的检修中,气焊设备同样是常备工具。
不同场景对火焰的要求差别很大,有的需要集中高温,有的需要柔和均匀,这也是焊炬规格体系如此丰富的原因。
焊炬价格受哪些因素影响
市场上焊炬价格跨度不小,从几十元到数百元都有,差距主要来自几个方面:
- 材质与加工精度:阀体与射吸结构的用料、内孔加工水平直接决定性能与寿命。
- 密封件质量:耐油耐温的密封材料成本明显更高,但能显著降低漏气风险。
- 规格与配套:整支焊炬与整套气焊设备(含减压器、软管、点火器)的价格自然不同。
- 是否定制:非标长度、特殊接头螺纹、专用焊嘴形状都需要单独开模或调整工艺,价格会相应上浮。
- 批量与服务:批量采购、含质量检测报告与技术指导的订单,单支报价结构也会不同。
只比价格容易踩坑。一支便宜的焊炬若三天两头更换密封件、火焰不稳导致焊缝返修,综合成本远高于一次选对。评估时把耗材寿命、返修率、售后响应速度一并纳入,才是合理的成本观。
如何挑选靠谱的焊炬厂家
选择供应商时,建议从以下几个维度实地或线上考察:
- 产品线是否完整:焊炬、割炬、燃气燃烧器、丙烷喷火枪、气焊设备与焊割配件能否一站式供应,直接影响后期配件匹配的便利性。
- 加工与检测能力:是否有稳定的机械加工设备、气密性检测与流量测试环节,这决定了批次一致性。
- 定制响应能力:能否按图纸或样品开发非标焊炬、调整接头规格与火焰参数。
- 技术资料是否齐全:完整的使用说明、参数表与安全提示,是专业厂家的基本素养。
- 口碑与案例:在同行业客户中的实际使用反馈,比宣传页上的参数更有说服力。
欧炬焊割设备长期专注焊炬、割炬及相关气焊设备的研发与制造,产品覆盖焊接、切割、加热等多种工况,并提供焊割配件与定制服务,可为不同行业的客户匹配成套方案。选型阶段把工况、气源、板厚、产能需求讲清楚,往往能少走不少弯路。
结语
焊炬看似结构简单,实则是气体控制、材料加工与安全设计三者的结合体。理解它的工作原理,掌握焊嘴号数与板厚的匹配逻辑,养成规范的开关火顺序和定期维护习惯,再配合可靠的供应商,就能把这道"火"控制得既高效又安全。无论是单支采购还是整线配套,把参数对齐、把配件配齐,才是长期省心的做法。